PERT管施工连接工艺解析
时间:2026-09-17 13:01:28
PERT管,全称为耐热聚乙烯管,是聚烯烃类塑料的一种,具有卓越的耐温性能和良好的加工适应性。在工作温度达氏度、压力为帕的情况下,PERT管仍能保持稳定运行。凭借其出色的可靠性和性能,PERT管已广泛应用于建筑热水供应系统、饮用水输送以及地板辐射采暖等多个领域,成为现代管道工程不可或缺的重要材料之一。
确保热熔机设定为C,PE-RT II管材与配件应在模具内快速封装。
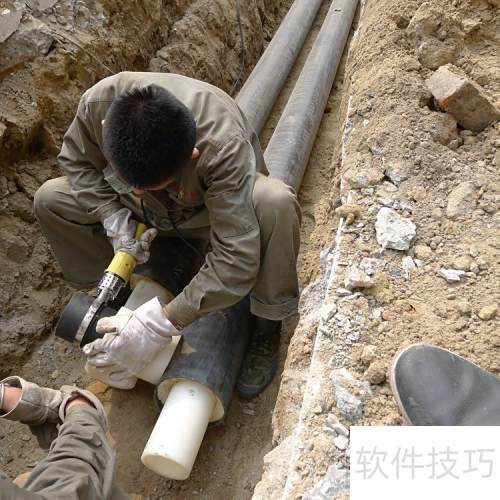
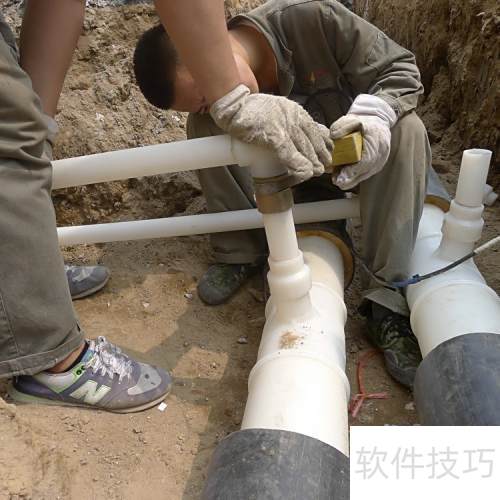
在操作时动作要快速,当管材与管件从模头拔出的瞬间,应立即进行承插。 首先将热熔机设定在C,准备好PE-RT II型管材和管件。 待设备达到设定温度后,左手持管材,右手握管件,均匀施力插入模头,直至双手感到已抵达规定深度。随即果断拔出,抓住高温软化时机,迅速将管材完全插入管件中,保持稳定位置,等待材料冷却定型后再松开,确保接口牢固密封。 整个过程讲究节奏紧凑、操作连贯,避免延误影响熔接质量。
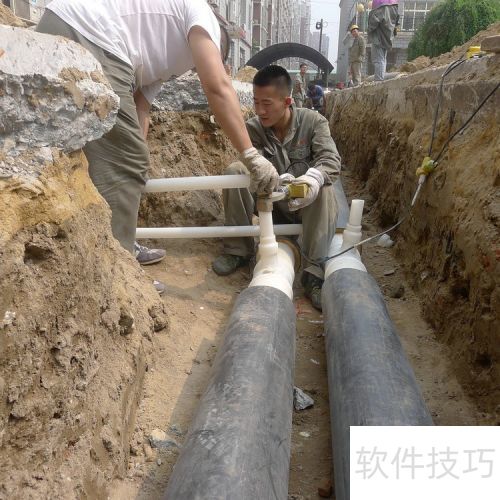
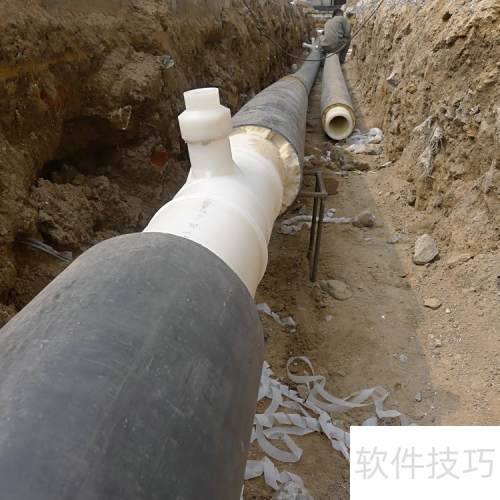
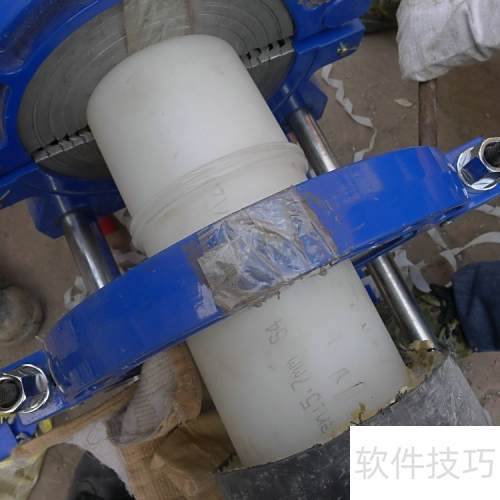
切除需连接的PE-RT II管段,并将待焊材料平整放置于预设位置。 使用工具紧固焊接夹具,确保所有部件中心线对齐无偏移。 逐步开启熔化装置,通过精确控制温度及时间,使两管材边缘紧密贴合连接。
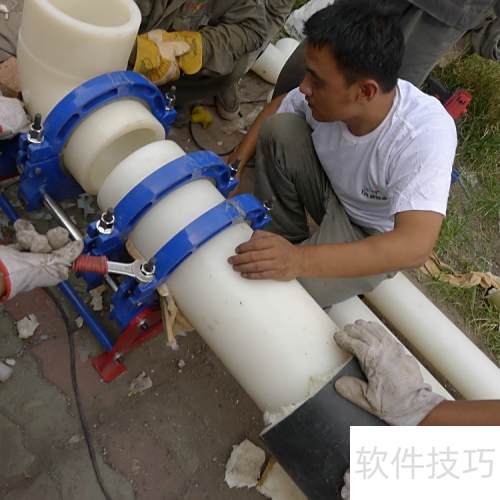
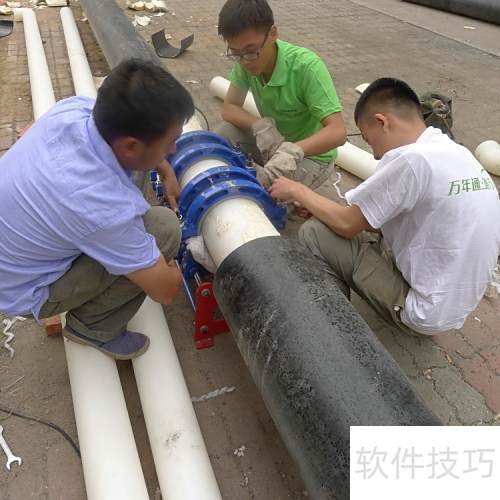
铣平PE-RT II管材的端面时,需先用干净的棉布擦拭其内外米区域,然后固定铣刀并启动行走装置进行加工。注意两点:一是退刀过程中应缓慢卸下力,避免突然撤力导致管端出现凹槽,保证表面光滑平整;二是完成铣平处理后要防止管端在加热前被二次污染,保持清洁状态。
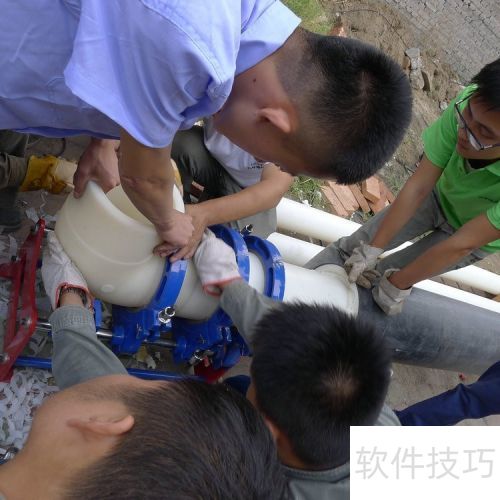
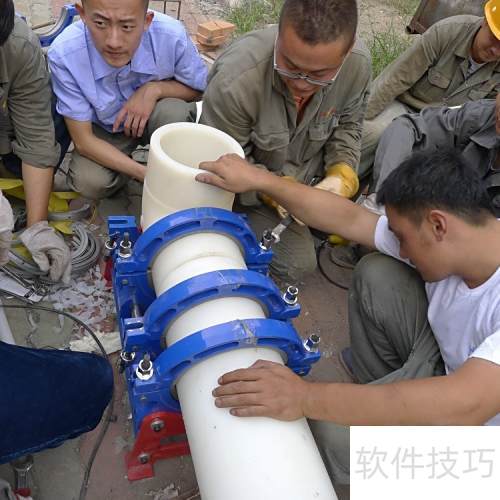
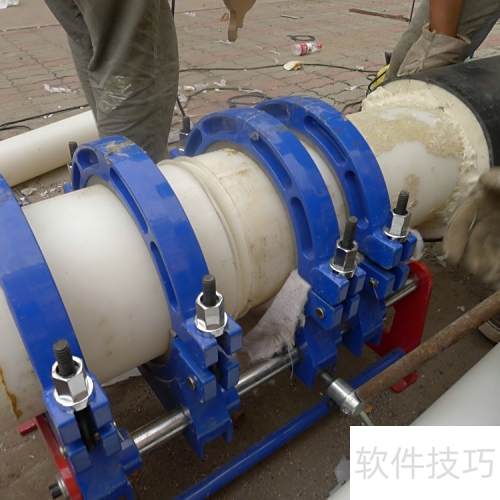
热熔对接前的检查与校正在进行热熔对接之前,需要再次确认接口状态。如果发现有明显的缝隙或错边现象,应立即通过调整紧固螺母等方式进行修正。首先将热熔焊机的加热板预热至氏度,并对PE-RT II管的端面进行加热熔融,加热时间通常为管壁厚度乘以。注意,加热板显示的温度只是参考值,可能受到环境温度或设备自身因素的影响,与实际温度存在偏差。判断热熔是否达标的关键在于观察管端熔融后形成的翻边状态:翻边厚度不得小于管材壁厚的十分之一,并且两端材料必须充分融合为一体,无明显分界,才能视为合格。确保连接强度和密封性能符合工程要求。
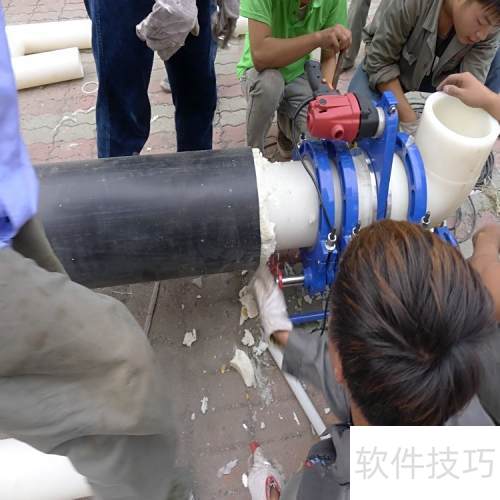
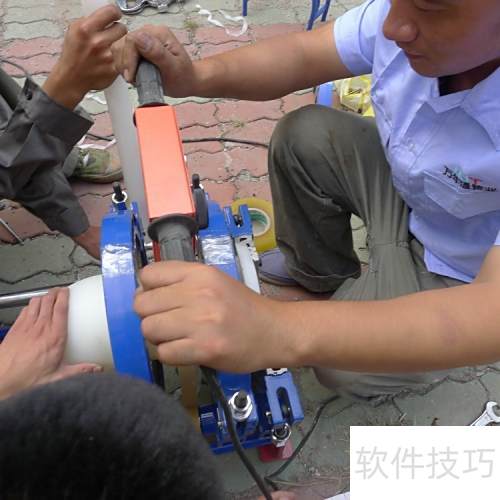
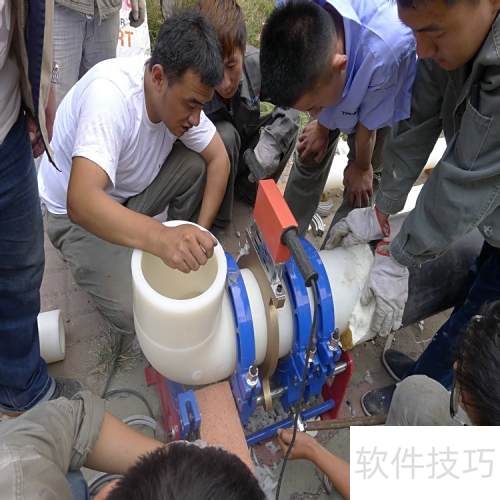
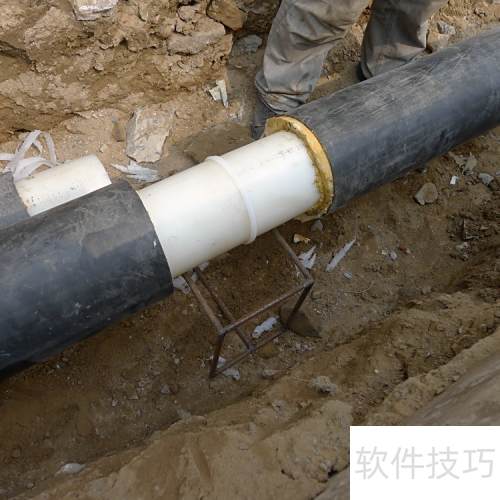
当两个待熔接的表面(无论是PE-RT II管与管之间,还是管与管件之间)达到规定的熔融状态后,应迅速撤去加热板,并立即施加压力使两端融合为一体。施压后须马上锁紧锁扣,确保接头部位在冷却过程中始终承受稳定的对接压力,直到接口温度自然降至环境温度方可释放压力,并拆除固定装置。此冷却阶段严禁移动管道或对其施加任何外力,以免影响焊接质量。完成熔接并卸除设备后,需对接口外观进行细致检查。合格的焊缝应呈均匀、美观的环状凸起,其高度应在米之间,宽度控制在米范围内,无明显缺陷或不均现象,确保连接牢固、密封良好。
热门推荐
-
 PERT管施工连接工艺解析PERT管,全称为耐热聚乙烯管,是聚烯烃类塑料的一种,具有卓越的耐温性能和良好的加工适应性。在工作温度达氏度、压力为帕的情况下,PERT管仍能保持稳定运行
-
 施工组织设计布置要点施工组织设计文件涵盖了工程概况与特点、施工部署及准备、现场平面布置、总体进度安排、各分部分项工程施工方法、主要物资采购计划以及关键施工机械设备配置等内容
-
 北京施工消防备案新规随着社会发展,北京的各类投资项目审批流程和工程现场备案手续正在不断优化。部分人对操作细节还不熟悉,现将当前备案方法详细说明如下,供参考
-
 oppo EncoAir2i怎么连接手机_oppo EncoAir2i怎么配对oppo EncoAir2i怎么连接手机?我们采购的无线蓝牙耳机需求联接装备能力运用,那oppo EncoAir2i怎样联接手机呢?一起来看看吧~
-
 小米电风扇如何连接手机 小米电风扇连接手机的方法首先下载安装个米家app,把小米电风扇插上电,然后同时长按开关键和风量键连接wifi,之后打开米家app会自动连接风扇,这时候就可以使用遥控功能了。
-
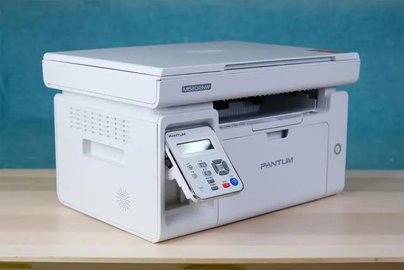 奔图打印机安装步骤_奔图打印机怎么连接电脑-奔图打印机安装使用教程奔图打印机安装步骤是什么,奔图打印机应该怎么去连接电脑呢,都是大家比较关心的问题,具体的安装步骤是什么呢,小编整理了相关的安装方法,希望能够对大家有所帮助。
-
 米家电子温湿度计pro怎么重置_米家电子温湿度计pro连接不上怎么办米家电子温湿度计pro怎么重置呢,大家会发现米家电子温湿度计pro总是会出现死机的情况,那么死机的时候如果想要重置应该怎么做呢,一直连接不上应该怎么办呢,下面就跟着小编一起来看一看解决的办法。
-
 realme x怎么连接电脑步骤一:首先我们在手机界面找到“设置”图标并打开,打开设置之后,在设置选项的界面找到“关于手机”。步骤二:打开“关于手机”设置选项,在关于手机里面找到版本号,我们在版本号上面连续点击直到出现开发者模式/usb调试模式已激活的提示...
-
 魔法工艺叠毒流玩法攻略-魔法工艺叠毒流怎么玩魔法工艺中,叠毒流是一种独特且有趣的玩法。它能让玩家在战斗中通过巧妙的操作,以毒攻毒,发挥出强大的战斗力。魔法工艺叠毒流怎么玩首先,要选择合适的技能与装备来构建叠毒体系。一些具有持续伤害和叠加毒效果的技能是核心,比如能对敌人造成多次中毒伤害的魔法箭,每一次命中
-
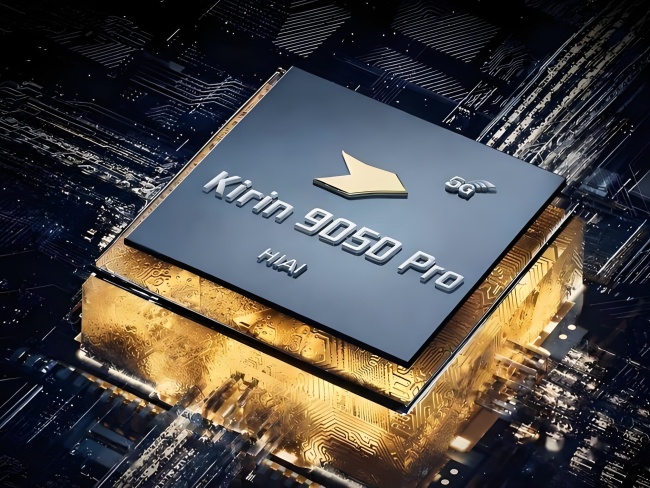 麒麟9050pro是几nm(纳米)工艺-麒麟9050pro天梯麒麟9050pro是几nm(纳米)工艺?相信很多网友关心的问题,但是这款cpu使用的是华为“韬(τ)定律研发的一款高性能cpu,其晶体管密度(238 MTr/mm2)达到了等效3nm的水平,但制造基础仍是基于现有的DUV光刻设备,实际纳米可能是5纳米或者7纳米
-
 麒麟2026(正式名预计是麒麟9050 Pro)接近初代台积电3纳米工艺水准华为的金融系统部门CTO郑俊宣布了他们在芯片、计算生态以及金融智能化领域的新进展。据他透露,他们使用韬定律开发的芯片已经在华为Mate号中得到应用,实现了接近米的
-
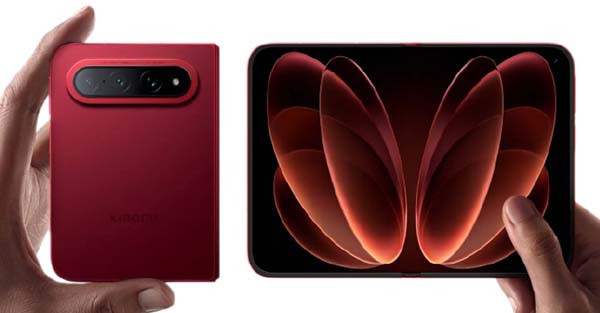 小米18 Fold的内屏尺寸为7.58英寸,搭载台积电3nm工艺的玄戒O3芯片小米首款折叠屏手机Fold已正式发布,官方将其定义为数字系列中定位最高、探索最前沿的顶级旗舰。作为折叠屏形态首次纳入小米数字系列的旗舰机型,这款手机标志着折叠旗舰
-
 笔记本充电指示灯一闪一闪怎么回事 笔记本充电指示灯一闪一闪原因解析1、电脑充电过程中因充电电源连接不当,接触不良而导致电源指示灯闪烁不停。需要重新确认电源连接线是否连接准确。2、电脑硬件运行错误也易导致指示灯的闪烁,可以关机重启。3、电池问题:在充电情况下,拔下电脑的电池,如果指示灯闪
-
 百变大侦探画舫遗恨凶手是谁 画舫遗恨凶手真相解析百变大侦探中最新的案件画舫遗恨,案件是爆发在中元时节,接下来小编为网友带来百变大侦探画舫遗恨凶手事实分析,好奇的玩家一块会意一下吧。
-
 三国群英传M豪杰要怎么玩 三国群英传M三种豪杰有点解析三国群英传M好汉要怎样玩?在游戏内,区别的职业攻略也大不相同,那么在游戏内好汉该若何玩呢?好奇的网友们一起来瞧瞧三国群英传M三种好汉有点分析吧,切切不要错过了。
-
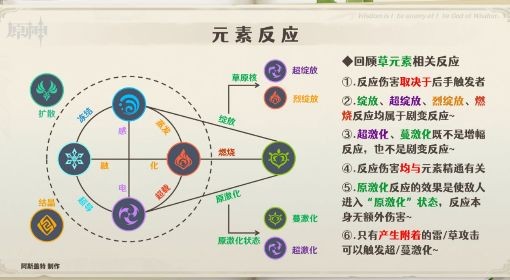 《原神》纳西妲配队解析 纳西妲队伍搭配推荐原神中纳西妲有着特有技能机制,在配队上也特别很是轻巧,想要明白她该怎么搭配队列的小伙伴请看接下来“Asgater”带来的原神纳西妲配队判辨,期望可以或许帮助大伙。
-
 辐射避难所人物属性解析辐射:避难所是一款生活策略类游戏,是辐射系列的作品之一。游戏中人物的属性共有7品种型,每一种属性都有着自个的用场。依据属性公道部署工作,能够让人物提高幸福感,让小伙伴的游戏过程变得加倍畅通。好多小伙伴会问游戏中人物的属性分别有甚么用?接下来就由小编给大伙逐一判辨吧。